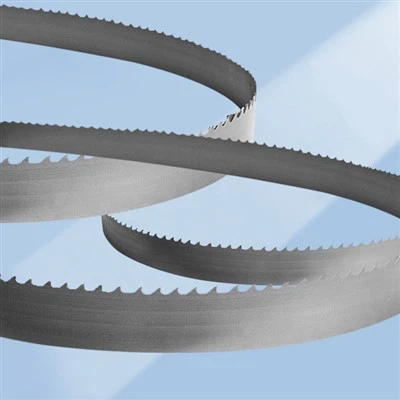
一時的に使用しない丸のこ刃は、長期の平置きを避けるため垂直に吊るし、物を載せないでください。 カッター ヘッドを維持し、衝突させないようにする必要があります。 高速度鋼の鋸刃フライスカッターは、一般に鋸刃フライスカッターと呼ばれ、刃先は外周にあり、狭い溝の切断または加工に使用されます。 ステンレス、鉄管、銅管、アルミ管、非金属管、板材などを高速回転で切削する歯車形状構造のフライスカッターです。 のこ刃とフライス、両方に属する製品です。
従来の鋸刃と比較して、合金鋸刃は木製品加工用の切削工具として一般的に使用されています。 歯合金鋸刃の品質は、加工品の品質と密接に関係しています。 合金鋸刃を正しく選択することは、製品の品質、処理サイクルの短縮、および処理コストの削減に重要な意味を持ちます。 合金の鋸刃には、合金カッター ヘッドの種類、ベースの材質、直径、歯の数、厚さ、歯の形状、角度、穴の直径など、多くのパラメータが含まれています。これらのパラメータによって、鋸刃の加工能力と切断性能。 鋸刃を選択するときは、鋸刃は、切断材料の種類、厚さ、切断速度、切断方向、送り速度、および切断道路の幅に応じて正しく選択する必要があります。 既存の合金鋸刃は、ほとんどが密な歯の構造を採用しており、歯の数が多くて密度が高く、歯が密集しすぎているため、鋸刃のベースと各合金シートの間の接触面積が小さすぎます。鋸刃は、硬いものにぶつかると簡単に割れてしまいます。 鋸刃の寿命を大幅に短縮します。
歯合金は1200℃の高温高圧下で微細粉末により焼結されます。現在、合金鋸刃の溶接は低温溶接になる傾向にあります。 目的は、溶接中に金属組織を損傷から保護することです。 溶接温度は 750 度を超えてはならず、良好な間隔溶接を行うには温度が均一でなければなりません。 歯を溶接するときは、合金に炭化物があるかどうかに注意してください。 ワークショップでは、合金を清潔に保ち、周囲をほこりや一定の温度に保ちます。 歯のベースに錆びや酸化物があってはなりません。 フラックスは厚すぎても薄すぎてもいけません。 フラックスは使用できません。
すると、帯鋸刃や鋸盤の作業も断続的に停止し、崩れやすくなります。 第五に、鋸盤を長時間使用すると、鋸盤の一部の小さな部品が損傷する可能性があり、その結果、鋸盤の操作がスムーズにいかず、単純な問題が発生し、バイメタル鋸刃の歯の崩壊の問題にも影響します。 第二に、選択時のバイメタル鋸刃のピッチの不適切な選択も、歯の崩壊の失敗を非常に簡単に引き起こします。 被削材が中実、中空、どのような歯ピッチが被削材に適しているかに関係なく、ユーザーが勝手に素材を削ると、歯がつぶれてしまいます。